Sjaj ne dolazi od poliranja nego od reda. Tko preskoči 220 i prijeđe na 600 nikad neće dobiti dubinu sjaja, jer mikropukotine iz prethodnog koraka ostaju u kamenu i vraćaju se kao mreža tragova čim ploha uhvati kosu svjetlost.
Pet faza, od pilane plohe do ogledala
Obrada nije niz nezavisnih koraka nego rampa. Svaka granulacija briše tragove prethodne, a kad se jedan korak preskoči, sljedeći ga ne može ukloniti, samo ga zagladi preko. Skraćivanje redoslijeda gotovo uvijek znači više vremena, ne manje.
| Faza | Granulacija | Alat | Što se postiže |
|---|---|---|---|
| Gruba obrada | 36 do 80 | Metalni vez, Frankfurt ploče | Skida materijal, ravna plohu, briše tragove pile |
| Srednje brušenje | 120 do 220 | Smolni vez | Uklanja tragove grube obrade, ploha postaje mat i ravna |
| Fino brušenje | 400 do 800 | Smolni vez | Mikrohrapavost pada, pojavljuje se polusjaj |
| Predpoliranje | 1500 do 3000 | Fleksibilni dijamantni padovi | Površina počinje reflektirati svjetlo |
| Završno poliranje | Pasta i smola | Polirni prah, mineralne smole | Puna dubina sjaja |
Gruba obrada, 36 do 80
Skida materijal, uklanja tragove pile, izravnava rub i otvara strukturu kamena. Radi se metalnim vezom ili Frankfurt brusnim pločama. Ovdje se ne gleda izgled nego ravnina, jer se svaka neravnina poslije vidi u sjaju.
Srednje brušenje, 120 do 220
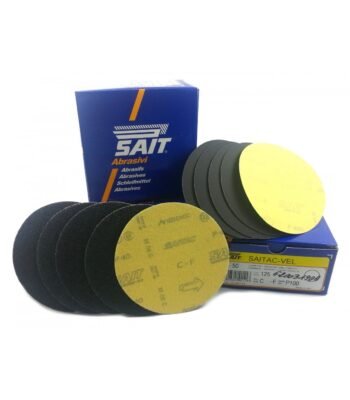
Briše tragove grube obrade. Koriste se ploče i padovi sa smolnim vezom. Ploha postaje mat i ravna, još bez sjaja. Ovo je korak koji se najčešće skraćuje i zbog kojeg najviše ploha završi mat.
Fino brušenje, 400 do 800
Mikrohrapavost pada do razine na kojoj se pojavljuje polusjaj. Za radne ploče s prirodnim, satiniranim izgledom ovo je često i zadnja faza.
Predpoliranje, 1500 do 3000
Sjaj se pojačava. Rade fleksibilni dijamantni padovi, kod nas najčešće Lupato i ABRESSA program. Kamen počinje vraćati odraz, ali još bez dubine.
Završno poliranje
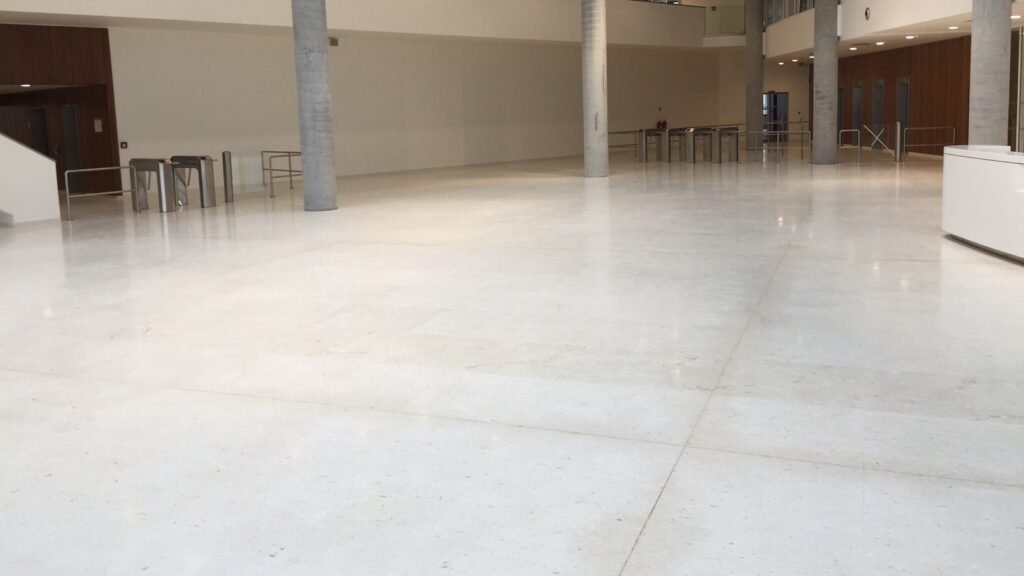
Polirni prah, pasta ili mineralna smola daju konačni sjaj. Mramor i svijetli vapnenac tu dobiju onu karakterističnu dubinu, kad se u plohi vidi odraz, a ispod njega i dalje struktura kamena.
Mokro ili suho brušenje
Mokro brušenje je standard za stacionarne strojeve i veće serije:
- Voda hladi pad i kamen, nema pregrijavanja ni opeklina na plohi.
- Ispire odbrušeni materijal, pa pad reže čisto i traje dulje.
- Nema prašine, što je zdravstveno bitno jer kamena prašina sadrži silicij.
Suho brušenje postoji zbog terena i detalja:
- Brže i fleksibilnije, radi se ručnom brusilicom.
- Bez vode nema problema s elektrikom i vodom u uređenom prostoru.
- Traži industrijski usisavač s HEPA filterom, bez iznimke.
- Pad se troši osjetno brže, ovisno o materijalu i do dvostruko.
Kako birati. Ploče i serijska obrada idu mokro na stacionarnom stroju. Restauracija na licu mjesta, rubovi, izrezi i detalji idu suho, s odsisom prašine.
Vez pada: metalni, smolni, hibridni
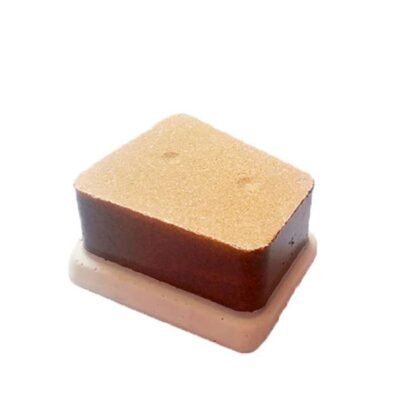
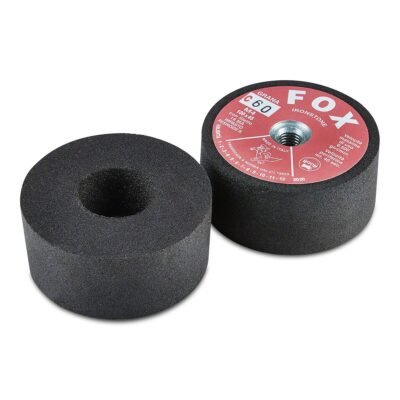
Metalni vez drži dijamante u metalnoj matrici. Tvrd je i agresivan, koristi se za grubu obradu od 36 do 220. Vijek je dug, sto do dvjesto kvadrata, ali u finije faze ne ide.
Smolni vez drži dijamante u sintetičkoj smoli. Mekši je i fleksibilan, daje rezultat od mat do polusjaja i pokriva faze od 220 do 800. Vijek je kraći, trideset do pedeset kvadrata.
Hibridni vez kombinira mekšu jezgru i tvrđu radnu površinu. Dobar kompromis za ručnu obradu manjih komada i za rad gdje se izmjenjuju materijali.
Padovi se ne miješaju između sustava. Serija jednog proizvođača kalibrirana je tako da svaki korak ostavlja hrapavost koju sljedeći uklanja. Miješanjem dviju serija dobivate rupu u redoslijedu, i onaj mrežasti trag u sjaju.
Strojevi
- Ručna kutna brusilica, 125 do 230 mm, 1500 do 2500 W. Najfleksibilnija, ali rezultat ovisi o ruci.
- Polirka za ploče, 1700 do 3000 okretaja, fleksibilna glava. Za radne ploče, stube i rubove.
- Stacionarni stroj, dvije do četiri glave s automatskom kontrolom pritiska. Daje ponovljiv rezultat na serijama.
- CNC obrada. Najpreciznija, ekonomski se opravdava tek od otprilike stotinu kvadrata mjesečno.
Najčešće greške i kako ih popraviti
Mat ploha umjesto sjaja
Preskočena faza ili premalo vremena na 800. Rješenje je vratiti se korak unazad i odraditi ga do kraja, ne pojačati zadnji korak.
Vidljivi krugovi u sjaju
Pad je radio po istoj putanji. Mijenjajte smjer između faza: prvo lijevo pa desno, zatim gore pa dolje, na kraju ukoso. Tragovi se tako presijecaju i nestaju.
Bijele mrlje na crnom granitu
Kalcij iz tvrde vode koji se osušio na plohi. Za zadnju fazu koristite mekšu ili destiliranu vodu, a plohu isperite neutralnim deterdžentom i osušite odmah.
Opeklina na rubu ploče
Pregrijavanje pri suhom radu, najčešće na izrezu za sudoper. Kratki prolazi, pauza i niži broj okretaja rješavaju to bolje od jačeg pritiska.
Što uzeti za svoju radionicu
Za ručni rad na vapnencu i mramoru dovoljna je serija smolnih padova od 50 do 3000 i jedna dobra polirka. Za granit se dodaje metalni vez za grube faze i polirni prah za završnicu. Za štokane, četkane i protuklizne obrade idu Lupato alati za teksturiranje.
Javite nam koji materijal obrađujete, kojim strojem i kakvu završnu obradu tražite, pa ćemo složiti kompletan slijed granulacija bez rupa.
Pogledajte program za brušenje i poliranje u katalogu, a o zaštiti nakon poliranja pišemo u vodiču o zaštiti kamena od vode, ulja i mrlja.
COM-ADRIA opskrbljuje klesare, kamenare i izvođače iz Splita od 1991. Za savjet prije kupnje javite se na info@com-adria.hr.